“Solo tienes que pulsar el gran botón verde… ajustar el nivel de brillo que deseas para la pieza… y forrarte de dinero.” - El mecanizado CNC de piezas personalizadas es mucho más complejo de lo que mucha gente piensa, y existen muchos trucos y consejos que quienes lo practican no quieren que sepas.
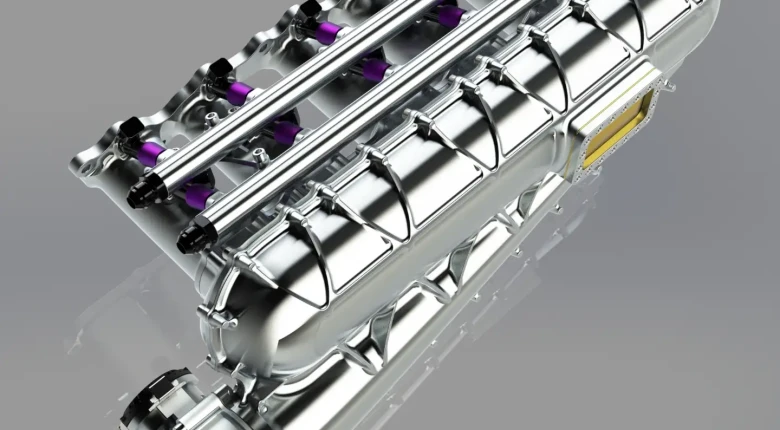
Dan Melling, de Kiwi CNC, es un tipo muy ingenioso que, además de suministrar las tapas de levas con deflectores y el colector de admisión de doble plenum para el sorteo del motor 2JZ de 1000 CV, comparte con gusto algunos detalles sobre el proceso de reducir bloques de aluminio macizo de 145 kg a 14 kg o menos, para producir piezas terminadas que se ajustan y funcionan en motores que alcanzan más de 3500 CV.
Desde la fabricación de piezas de aviones y el trabajo para una de las mayores empresas lácteas del mundo, hasta cárteres secos mecanizados para vehículos 4x4, soportes verticales, brazos de suspensión todoterreno, carcasas de cajas de cambios personalizadas y posiblemente el único colector de admisión de doble plenum mecanizado para el 2JZ, Dan era una elección obvia para el sorteo de 1000 CV de HPA Legends.
Explica cómo unos pocos dólares en plástico impreso en 3D pueden ser un paso fundamental para garantizar un diseño viable, y cómo herramientas como los escáneres 3D agilizan el proceso para piezas complejas como un cárter diferencial delantero integrado sin desperdiciar tiempo de máquina, herramientas ni materia prima.
Además de fabricar piezas para coches de carreras de aceleración de alto nivel, el trabajo de Dan se puede encontrar en camiones de carreras todoterreno, coches deportivos de calle y en el impecable campeón del Dream Projects S15 Time Attack.
Aunque él mismo realiza un trabajo absolutamente increíble, Dan explica que nadie diseña la pieza perfecta al primer intento, y que gran parte del trabajo a lo largo del tiempo no se trata necesariamente de mejorar el rendimiento, sino más bien de perfeccionar los procesos de fabricación, facilitar el montaje o simplemente mejorar el aspecto final.
En lo que respecta al acabado, aborda el anodizado para aluminio 7075 y 6061, la diferencia entre el anodizado estándar y el anodizado duro, y por qué, si se planea anodizar una pieza con un proceso duro, es necesario tenerlo en cuenta en el diseño desde el principio para que el grosor adicional no altere las tolerancias.
Pero, ¿por qué usar una pieza mecanizada cuando existen piezas fundidas OEM que podrían hacer el mismo trabajo? Como explica Dan usando el ejemplo de un Nissan RB26 de 3500 hp, las piezas fundidas de fábrica simplemente no fueron hechas para soportar las fuerzas de sujeción necesarias para mantener una culata en su lugar a esas presiones de cilindro, y mucho menos para resistir el paso del tiempo contra las increíbles temperaturas que se alcanzan en tales aplicaciones. Sus prototipos de culatas RB26 mecanizadas ya lo están demostrando, con Rob de Croydon Racing Developments haciendo pasadas de 5.85 y 5.78 segundos a 252 mph en Zeus, y luego volviendo al remolque aún fresco para su próxima salida. Con el primer lote de producción de culatas ya en marcha, Dan también está desarrollando una versión más rentable optimizada para 1500–2500 hp. No se ha mencionado, pero también es bien sabido, que las piezas mecanizadas a menudo se pueden reparar, lo que no siempre es el caso de las piezas fundidas debido a su metalurgia.
Por último, explica el objetivo de una admisión de doble plenum en lo que respecta a la distribución uniforme del aire, los desafíos de utilizar la dinámica de fluidos computacional (CFD) durante el proceso de diseño y cómo, incluso en ese caso, el rendimiento de una admisión puede ser bastante específico para la potencia del motor para el que está diseñada y desarrollada.
0:00 - ¿Cómo construir el 2JZ con mejor aspecto?
1:04 - Dentro de Kiwi CNC
1:45 - Cómo han cambiado las piezas personalizadas
3:00 - Escaneo 3D y creación de prototipos
4:01 - Nuestras piezas personalizadas de aluminio mecanizado para el motor 2JZ
5:11 - Diseño para potencia extrema
6:33 - ¿Por qué un colector de admisión doble?
7:22 - Llevando al límite la CFD
8:43 - Diseño para la fabricación
9:04 - CNC no es un gran botón verde
9:40 - 7075 vs 6061 y tolerancias de anodizado duro
11:41 - A continuación: El lado caliente de Turbosmart